
Suku Cadang/Komponen Keramik Presisi
Rangkaian lengkap suku cadang keramik berkinerja tinggi yang dirancang untuk menggantikan kompone...

Sebuah bengkel permesinan presisi di Ohio menjalankan sejumlah komponen baja tahan karat 316L melalui pusat permesinan 5 sumbu baru tanpa kompensasi termal apa pun dan membuang 14 dari 100 komponen. Bagian yang ditolak menunjukkan penyimpangan dimensi hingga 18 mikron pada diameter lubang kritis. Penyebabnya bukanlah geometri pahat atau runout spindel; ini adalah efek kumulatif dari ekspansi termal yang belum pernah dikelola secara aktif.
Akurasi suku cadang mesin yang presisi adalah ukuran seberapa dekat suatu komponen yang diproduksi sesuai dengan spesifikasi desainnya. Dalam industri bernilai tinggi seperti ruang angkasa, peralatan medis, dan powertrain otomotif, memegang toleransi dalam ±5 mikron bukanlah sebuah kemewahan—hal ini merupakan persyaratan kontrak. Untuk mencapai tingkat konsistensi tersebut diperlukan pengendalian terhadap enam faktor yang saling bergantung: perilaku termal, kekakuan mesin, kondisi pahat, sifat material, parameter pemotongan, dan keahlian operator.
Suhu adalah musuh diam dari presisi. Bahkan perubahan suhu lingkungan sebesar 1°C dapat memperluas komponen baja 300 mm hingga hampir 3,5 mikron—cukup untuk menolak komponen yang memiliki toleransi ketat. Peralatan mesin menghasilkan panas melalui putaran spindel, gesekan pemotongan, dan sistem hidrolik. Tanpa pendinginan aktif, penyimpangan termal ini terakumulasi secara tidak terduga. Pusat permesinan modern menggunakan sistem pendingin dengan stabilitas ±0,5°C, dan banyak di antaranya yang mengintegrasikan sensor termal yang memberikan umpan balik ke CNC secara real-time. Untuk pengoperasian yang kritis, kami merekomendasikan ruangan dengan pengontrol suhu yang dapat mempertahankan suhu 20°C ± 0,2°C. Investasi tunggal ini sering kali mengurangi tingkat sisa hingga lebih dari 40% dalam produksi bervolume tinggi.
Kontribusi penyimpangan termal berdasarkan sumber mesin
Persentase mewakili kontribusi rata-rata terhadap total kesalahan termal dalam operasi penggilingan biasa. Nilai bervariasi menurut desain alat berat dan kondisi pengoperasian.
Setiap operasi pemotongan menghasilkan getaran—pertanyaannya adalah seberapa baik mesin Anda menyerapnya. Kekakuan yang rendah menyebabkan getaran, yang meninggalkan bekas yang terlihat dan menyebabkan defleksi pahat. Rangka mesin yang kaku, sering kali terbuat dari beton polimer atau besi tuang, dapat meredam frekuensi hingga 200 Hz, sedangkan struktur ringan beresonansi pada amplitudo yang lebih tinggi. Pengujian menunjukkan bahwa peningkatan kekakuan statis sebesar 25% meningkatkan penyelesaian permukaan hampir satu tingkat Ra. Sistem redaman aktif, seperti peredam massa yang disetel atau aktuator piezoelektrik, selanjutnya dapat mengurangi getaran sebesar 60–70%, sehingga memungkinkan kecepatan spindel lebih tinggi tanpa mengorbankan akurasi.
Amplitudo getaran vs. kecepatan potong
Amplitudo relatif dinormalisasi ke getaran maksimum pada kecepatan rendah. Kisaran optimal setara dengan 60‑80% kecepatan spindel maksimum dengan redaman aktif diaktifkan.
Kondisi alat bisa dibilang merupakan faktor yang paling dapat dikontrol oleh operator. Perkakas yang sudah aus akan menghasilkan gaya pemotongan yang lebih tinggi, menghasilkan lebih banyak panas, dan menghasilkan permukaan akhir yang buruk. Mengganti sisipan setiap 200–300 bagian, bergantung pada bahannya, adalah praktik yang umum. Alat yang dilapisi (TiAlN, AlCrN) memperpanjang masa pakai hingga 300% dan mengurangi tepian yang terbentuk. Selain itu, sudut rake dan sudut jarak bebas pahat harus disesuaikan dengan material benda kerja—misalnya, rake positif untuk aluminium, negatif untuk baja yang dikeraskan. Kami pemesinan presisi Kemampuannya mencakup sistem pemantauan kondisi alat yang mendeteksi keausan secara real-time, sehingga mencegah penyimpangan yang merugikan.
Umur alat berdasarkan jenis pelapisan (jam)
Kondisi pengujian: sisipan karbida, baja tahan karat 316L, kecepatan potong dan laju pengumpanan konstan. Perkakas yang dilapisi menunjukkan masa pakai perkakas yang jauh lebih lama.
Tidak semua logam diciptakan sama. Baja potong bebas seperti 12L14 dapat dikerjakan dengan mudah, sedangkan paduan super seperti Inconel 718 terkenal sulit. Kekerasan material, keuletan, dan konduktivitas termal semuanya mempengaruhi gaya pemotongan dan keausan pahat. Misalnya, paduan titanium memerlukan kecepatan pemotongan rendah dan laju pemakanan tinggi untuk menghindari pengerasan kerja. Indeks kemampuan mesin yang sederhana, berdasarkan umur pahat dan penyelesaian permukaan, dapat memandu perencanaan proses. Basis data kepemilikan yang mencakup lebih dari 200 material membantu dalam merekomendasikan parameter ideal untuk setiap pekerjaan.
Bahan dengan kemampuan mesin yang tinggi
Bahan dengan kemampuan mesin yang rendah
Kecepatan, pemakanan, dan kedalaman pemotongan membentuk "segitiga emas" pemesinan. Berlari terlalu cepat mengorbankan umur alat; terlalu lambat mengurangi produktivitas. Sistem CNC tingkat lanjut menggunakan kontrol adaptif untuk mempertahankan beban chip yang konstan, secara otomatis menyesuaikan laju pengumpanan untuk mengimbangi keausan pahat atau variasi material. Serangkaian parameter yang dioptimalkan dengan baik dapat meningkatkan akurasi sebesar 15–20% sekaligus mengurangi waktu siklus. Design‑of‑experiments (DoE) digunakan untuk menemukan titik terbaik untuk setiap pekerjaan, menyeimbangkan penyelesaian permukaan, stabilitas dimensi, dan hasil.
Bahkan alat berat yang paling canggih sekalipun bergantung pada operator yang terampil. Memahami pola keausan alat, menafsirkan permukaan akhir, dan melakukan penyesuaian mikro dapat menyelamatkan ribuan komponen dari kerusakan. Investasi dalam pelatihan berkelanjutan dan mendorong operator untuk berbagi wawasan di seluruh shift akan menghasilkan keuntungan yang signifikan. Budaya yang lebih menghargai presisi daripada kecepatan—dan menghargai penyelesaian masalah—sering kali menghasilkan peningkatan akurasi tertinggi. Metrik internal menunjukkan bahwa toko-toko dengan operator yang terlibat memiliki peringatan kualitas 30% lebih sedikit dan hasil first-pass 25% lebih tinggi.
| Faktor | Dampak pada akurasi | Pendekatan mitigasi |
| Penyimpangan termal | ± 10–20 mikron | Kontrol pendingin, penutup iklim |
| Getaran | ± 5–15 mikron | Bingkai kaku, redaman aktif |
| Keausan alat | ± 8–25 mikron | Alat berlapis, pemantauan real-time |
| Variabilitas materi | ± 3–12 mikron | Pra-seleksi, pengujian batch |
| Parameter pemotongan | ± 4–18 mikron | Kontrol adaptif, optimasi DoE |
| Keterampilan operator | ± 5–15 mikron | Pelatihan, prosedur kerja standar |
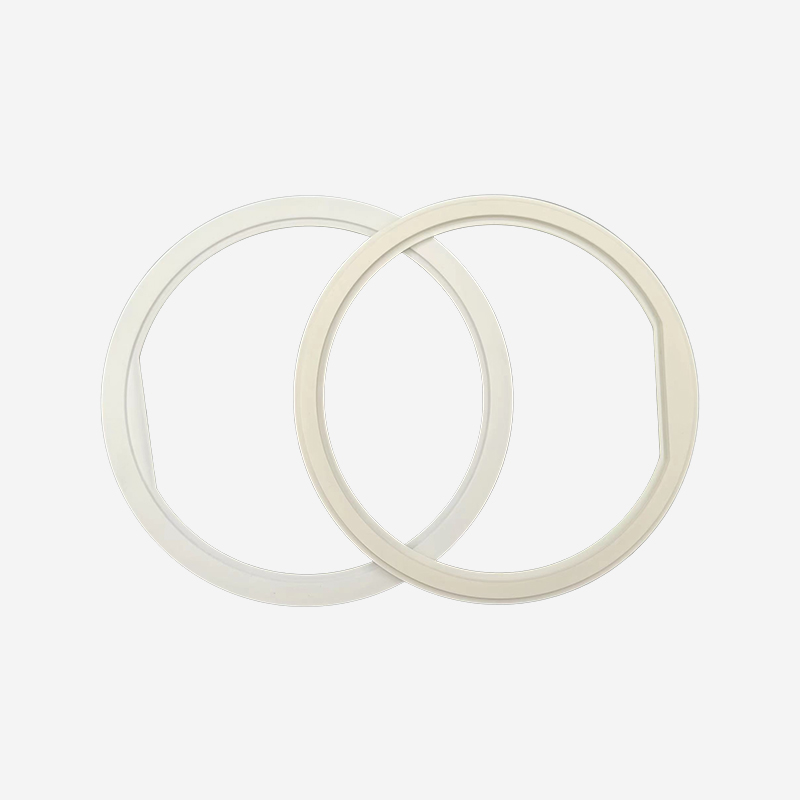
Rangkaian lengkap suku cadang keramik berkinerja tinggi yang dirancang untuk menggantikan kompone...
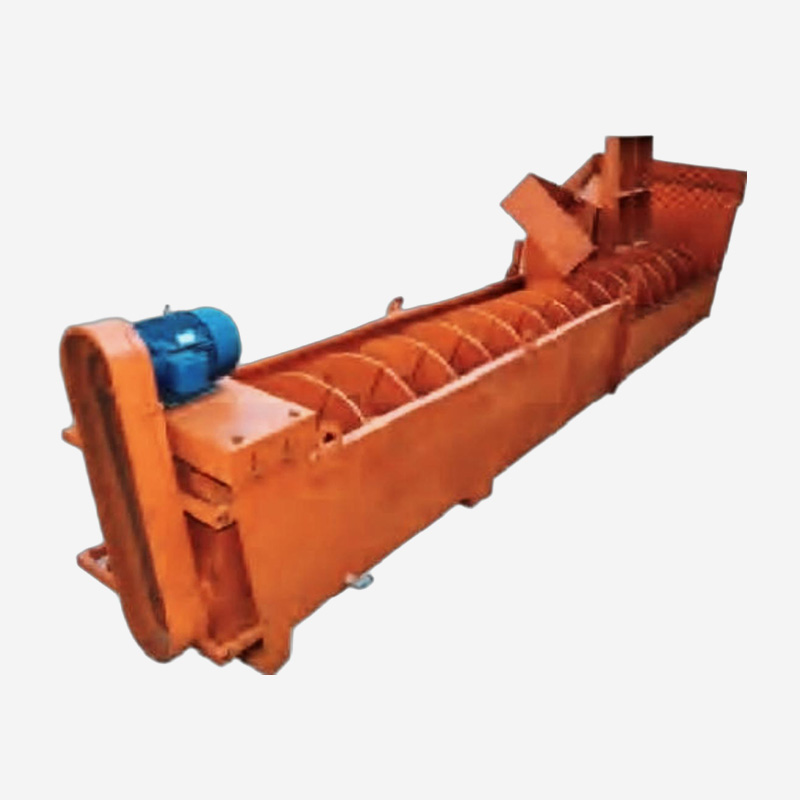
Rangkaian produk ini merupakan peralatan pencuci pasir tipe wheel bucket berefisiensi tinggi yang...
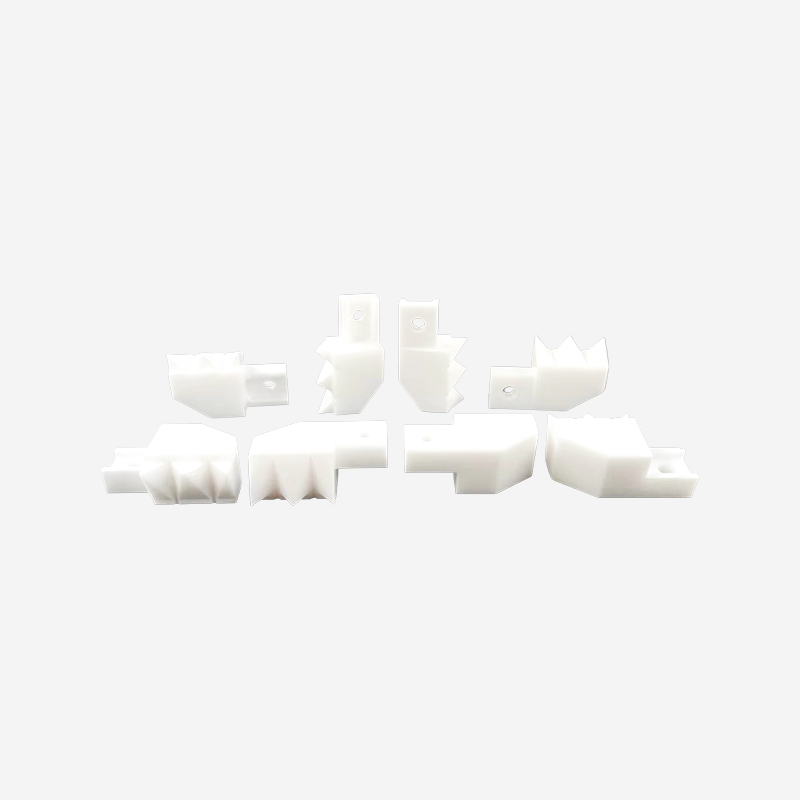
Mengkhususkan diri dalam toleransi yang sangat ketat, pelat keramik mesin dan suku cadang khusus ...
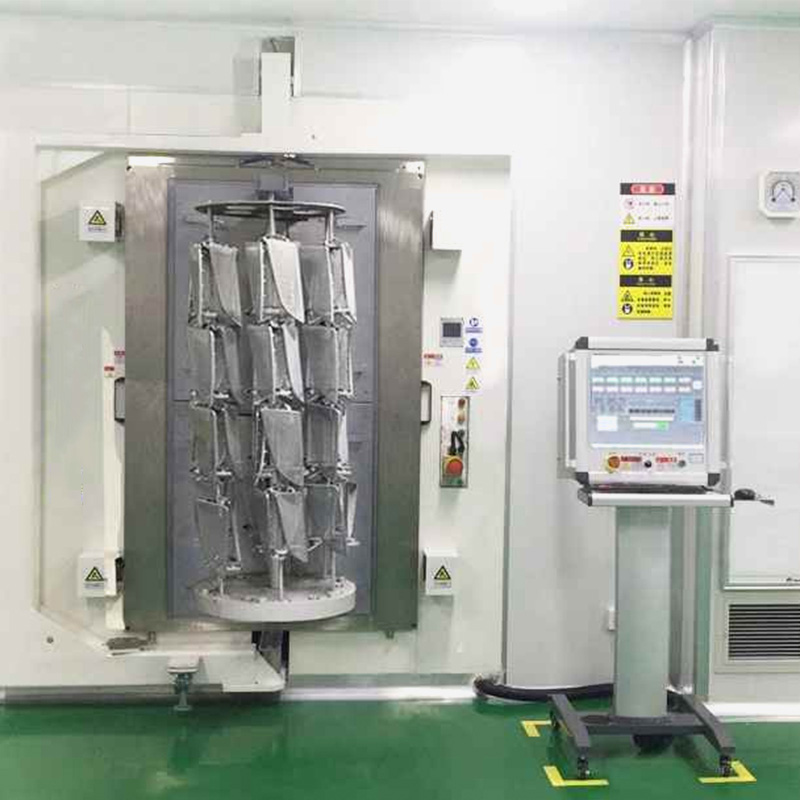
SUNFUN menyediakan proses permesinan dan pelapisan vakum untuk komponen 3D, yang digunakan dalam ...
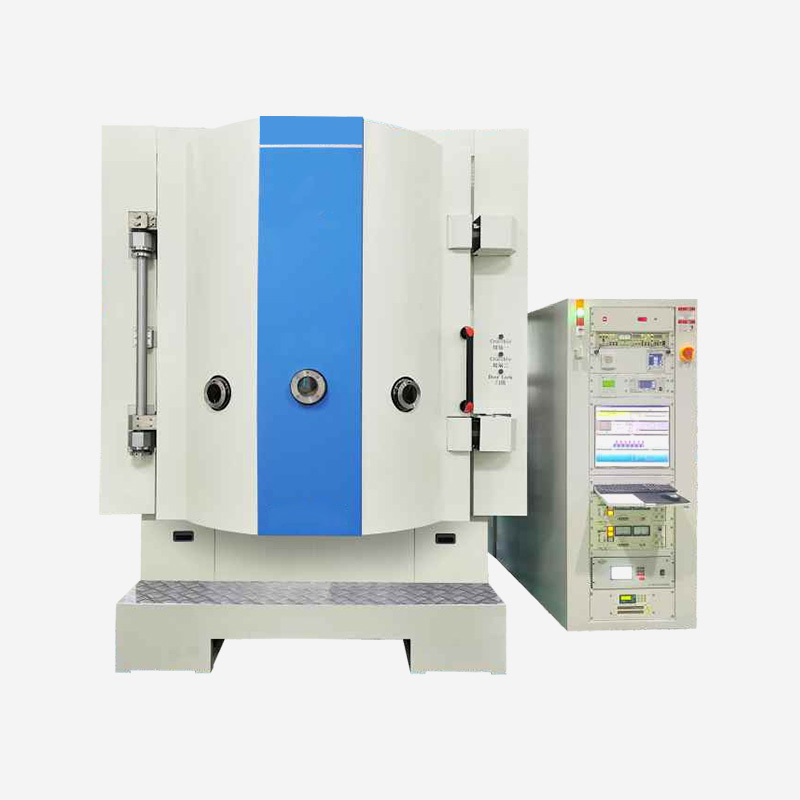
Rangkaian peralatan ini dilengkapi dengan kontrol ketebalan film optik otomatis, sumber RF/Kaufma...
Siap Berinovasi Bersama? Hubungi Pakar Kami.
Hubungi Kami
Address: 288 Shande Road, Kota Shanyang, Distrik Jinshan, Shanghai, Cina TEL/WhatsApp:Terminal seluler