
Suku Cadang/Komponen Keramik Presisi
Rangkaian lengkap suku cadang keramik berkinerja tinggi yang dirancang untuk menggantikan kompone...

Sebuah produsen perangkat medis di Minnesota menghadapi kekurangan komponen instrumen bedah. Bagian tersebut memerlukan toleransi ±5 mikron pada diameter kritis, dengan geometri internal yang kompleks dan permukaan akhir Ra 0,4. Bekerja sama dengan mitra permesinan presisi, tim teknik memetakan proses manufaktur lengkap—mulai dari inspeksi bahan mentah hingga pasivasi akhir—dan mengirimkan 5.000 komponen dalam enam minggu, semuanya memenuhi spesifikasi. Hasil tersebut bukanlah keberuntungan; ini adalah hasil dari alur kerja produksi yang disiplin dan dipahami dengan baik.
Suku cadang mesin presisi adalah landasan industri modern. Mulai dari instrumen bedah dan roda pendaratan pesawat hingga komponen mesin otomotif dan peralatan semikonduktor, suku cadang ini memungkinkan kinerja dan keandalan produk yang tak terhitung jumlahnya. Tapi bagaimana sebenarnya pembuatannya? Panduan ini memberikan ikhtisar langkah demi langkah yang lengkap pemesinan presisi proses, mencakup segala hal mulai dari desain dan pemilihan material hingga inspeksi dan penyelesaian permukaan. Baik Anda seorang pemula di bidang manufaktur atau profesional berpengalaman di bidang pengadaan, sumber daya ini akan memperdalam pemahaman Anda tentang apa yang diperlukan untuk memproduksi komponen berkualitas tinggi dan memiliki toleransi yang ketat.
Setiap bagian mesin presisi dimulai sebagai sebuah ide, namun ide tersebut harus diterjemahkan ke dalam desain yang dapat diproduksi. Di sinilah desain untuk kemampuan manufaktur berperan. Insinyur bekerja sama dengan masinis untuk meninjau geometri komponen, mengidentifikasi potensi tantangan, dan mengoptimalkan desain untuk produksi. Fitur-fitur seperti sudut internal yang tajam, slot yang dalam dan sempit, dan dinding tipis mungkin sulit atau mahal untuk dikerjakan, sehingga sering kali didesain ulang agar lebih ramah manufaktur.
Selama fase ini, tim desain menentukan dimensi kritis, toleransi, dan persyaratan penyelesaian permukaan. Mereka juga memilih material berdasarkan persyaratan fungsional suku cadang, lingkungan pengoperasian, dan batasan biaya. Tinjauan DFM yang dilaksanakan dengan baik dapat mengurangi biaya pemesinan sebesar 20 hingga 30 persen dan mencegah kejutan mahal selama produksi. Output dari tahap ini adalah gambar teknik lengkap dan model solid 3D yang berfungsi sebagai definisi utama untuk proses selanjutnya.
Setelah desain selesai, langkah selanjutnya adalah memilih material yang tepat. Pemilihan material mempengaruhi kemampuan mesin, umur perkakas, kekuatan komponen, berat, dan biaya. Bahan umum untuk pemesinan presisi meliputi paduan aluminium, baja tahan karat, titanium, kuningan, tembaga, dan plastik rekayasa. Untuk aplikasi yang berat, material seperti Inconel, Monel, dan superalloy lainnya digunakan.
Pengadaan material melibatkan pengadaan bahan mentah bersertifikat dari pemasok yang disetujui. Setiap batch yang masuk diperiksa untuk memverifikasi komposisi kimia dan sifat mekaniknya, untuk memastikannya memenuhi spesifikasi yang disyaratkan untuk suku cadang tersebut. Ketertelusuran sangat penting, terutama dalam industri yang diatur seperti ruang angkasa dan peralatan medis, dimana sertifikasi material harus dipertahankan di seluruh rantai pasokan.
Pemilihan material berdasarkan industri
Pemilihan material sangat bervariasi menurut industri, didorong oleh persyaratan kekuatan, ketahanan terhadap korosi, dan pertimbangan biaya.
Dengan bahan yang dipilih, proses pembuatan berpindah ke pemrograman CNC. Di sinilah model digital diterjemahkan ke dalam instruksi mesin yang memandu alat pemotong di sepanjang jalur yang tepat untuk menghilangkan material dan menciptakan geometri yang diinginkan. Pemrogram yang terampil menggunakan perangkat lunak manufaktur berbantuan komputer untuk menghasilkan jalur pahat, dengan mempertimbangkan faktor-faktor seperti kecepatan pemotongan, laju pengumpanan, kedalaman pemotongan, dan keterlibatan pahat.
Pengoptimalan jalur pahat adalah langkah penting yang menyeimbangkan waktu pemesinan, masa pakai pahat, dan penyelesaian permukaan. Perangkat lunak CAM yang canggih dapat mensimulasikan seluruh proses pemesinan, mendeteksi potensi benturan, memverifikasi jarak bebas pahat, dan memprediksi kualitas permukaan sebelum logam apa pun dipotong. Verifikasi virtual ini mengurangi risiko kesalahan yang merugikan dan memungkinkan pemrogram menyempurnakan proses untuk efisiensi maksimum.
Perbandingan efisiensi jalur alat
Efisiensi mewakili tingkat pemindahan material relatif terhadap maksimum teoritis. Strategi jalur alat yang canggih meningkatkan produktivitas secara signifikan.
Sebelum pemotongan dimulai, benda kerja harus dipegang erat di dalam mesin. Workholding adalah proses menjepit, memperbaiki, atau mengamankan bahan mentah agar tetap stabil selama pemesinan. Penahanan kerja yang benar sangat penting untuk menjaga akurasi, mencegah getaran, dan memastikan keselamatan operator. Metode pengerjaan yang umum mencakup catok, chuck, collet, dan perlengkapan yang dirancang khusus.
Untuk komponen yang rumit, perlengkapan khusus sering kali diperlukan untuk menahan komponen dalam orientasi tertentu, mengakses fitur yang sulit dijangkau, dan meminimalkan defleksi selama pemotongan. Desain perlengkapan adalah keterampilan khusus yang memerlukan pemahaman tentang gaya pemesinan, geometri komponen, dan volume produksi. Perlengkapan yang dirancang dengan baik mengurangi waktu penyetelan, meningkatkan kemampuan pengulangan, dan memungkinkan kualitas bagian-ke-bagian yang konsisten.
Setelah program ditulis dan perlengkapannya siap, pemesinan sebenarnya dapat dimulai. Di sinilah presisi dan keandalan peralatan sangat penting.
Inti dari proses manufaktur presisi adalah operasi pemesinan itu sendiri. Hal ini melibatkan penggunaan pabrik CNC, mesin bubut, atau peralatan mesin lainnya untuk menghilangkan material dari benda kerja sesuai dengan jalur pahat yang diprogram. Operasi pemesinan biasanya dilakukan secara bertahap, dimulai dengan roughing untuk menghilangkan sebagian besar material dengan cepat, diikuti dengan proses semi-finishing dan finishing untuk mencapai dimensi akhir dan permukaan akhir.
Penggilingan CNC adalah salah satu proses yang paling umum, menggunakan alat pemotong berputar untuk menghilangkan material dari benda kerja yang tidak bergerak. Sebaliknya, pembubutan CNC memutar benda kerja sementara alat pemotong stasioner menghilangkan material. Kedua proses tersebut dapat dilakukan pada mesin 3 sumbu, 4 sumbu, atau 5 sumbu, dengan sumbu tambahan memungkinkan geometri yang lebih kompleks dan mengurangi jumlah pengaturan yang diperlukan. Sepanjang proses pemesinan, cairan pendingin dialirkan untuk mengontrol suhu, melumasi antarmuka pemotongan, dan membuang serpihan. Lanjutan pemesinan presisi sistem mengintegrasikan proses ini dengan pemantauan waktu nyata untuk memastikan kualitas yang konsisten di setiap proses produksi.
Rincian waktu pemesinan yang umum
Distribusi waktu untuk pekerjaan pemesinan presisi pada umumnya. Penyetelan dan pemeriksaan menyumbang sebagian besar waktu siklus total.
Pengendalian mutu bukan merupakan hal yang hanya sekedar renungan dalam pemesinan presisi—pengendalian mutu diintegrasikan ke dalam setiap langkah proses. Inspeksi dalam proses melibatkan pengukuran komponen pada berbagai tahap produksi untuk memverifikasi bahwa dimensi berada dalam toleransi. Hal ini dapat dilakukan dengan menggunakan perkakas tangan seperti mikrometer dan kaliper, atau instrumen yang lebih canggih seperti mesin pengukur koordinat dan pembanding optik.
Pengendalian proses statistik sering digunakan untuk memantau tren dan mendeteksi pergeseran dalam proses sebelum ada bagian yang melampaui toleransi. Dengan melacak dimensi utama dan menghitung indeks kemampuan, produsen dapat memastikan bahwa proses stabil dan mampu memenuhi spesifikasi yang diperlukan. Jika penyimpangan terdeteksi, proses dapat disesuaikan secara real-time untuk memperbaiki masalah, mencegah kerusakan dan pengerjaan ulang.
Setelah bagian tersebut dikerjakan hingga dimensi akhirnya, sering kali bagian tersebut mengalami penyelesaian permukaan dan operasi sekunder untuk mencapai penampilan, ketahanan korosi, atau sifat fungsional yang diperlukan. Proses finishing yang umum meliputi anodisasi, pelapisan, pengecatan, pelapisan bubuk, dan pasivasi. Perawatan ini melindungi bagian tersebut dari degradasi lingkungan dan juga dapat meningkatkan daya tarik estetika.
Operasi sekunder mungkin mencakup perlakuan panas untuk mengubah sifat mekanik material, pengelasan atau perakitan untuk menggabungkan beberapa komponen, dan pengujian non-destruktif untuk memverifikasi integritas bagian tersebut. Untuk bagian-bagian yang memerlukan permukaan yang sangat halus, proses seperti mengasah, memukul-mukul, atau memoles dapat digunakan.
Proses finishing permukaan
Operasi sekunder
Sebelum suku cadang dikirim ke pelanggan, suku cadang tersebut harus melewati pemeriksaan akhir yang komprehensif. Hal ini melibatkan verifikasi seluruh dimensi penting terhadap gambar teknik, pemeriksaan permukaan akhir, dan konfirmasi bahwa persyaratan khusus telah dipenuhi. Untuk industri yang diatur, laporan inspeksi artikel pertama sering kali diperlukan, yang mendokumentasikan setiap dimensi dan fitur bagian produksi pertama.
Ketertelusuran juga merupakan komponen kunci dari pemeriksaan akhir. Sertifikasi material, catatan proses, dan hasil inspeksi dikompilasi ke dalam paket dokumentasi mutu yang menyertai pengiriman. Paket ini memberikan keyakinan kepada pelanggan bahwa suku cadang telah diproduksi sesuai standar yang disyaratkan dan memungkinkan ketertelusuran lengkap jika terjadi masalah kualitas.
Langkah terakhir dalam proses pemesinan presisi adalah pengemasan dan logistik. Suku cadang harus dikemas dengan hati-hati untuk mencegah kerusakan selama pengangkutan, terutama jika suku cadang tersebut memiliki fitur halus atau permukaan kritis. Perawatan anti-korosi, pengering, dan kemasan empuk sering kali digunakan untuk melindungi komponen selama transit.
Perencanaan logistik memastikan bahwa suku cadang dikirimkan ke pelanggan tepat waktu dan dalam jumlah yang tepat. Hal ini mungkin memerlukan koordinasi dengan perusahaan ekspedisi, perantara bea cukai, dan tim gudang untuk memastikan rantai pasokan berjalan lancar.
| Panggung | Kegiatan utama | Durasi tipikal |
| Desain dan DFM | Review desain, pemilihan material | 1-3 minggu |
| Pemrograman dan pengaturan | Pemrograman CAM, desain perlengkapan | 1-5 hari |
| permesinan | Hidup seadanya, finishing operations | Bervariasi berdasarkan bagian |
| Inspeksi | Pemeriksaan dalam proses dan akhir | 1-3 jam |
| Penyelesaian | Anodisasi, pelapisan, perlakuan panas | 1-5 hari |
| Pengemasan dan pengiriman | Kemasan pelindung, logistik | 1-3 hari |
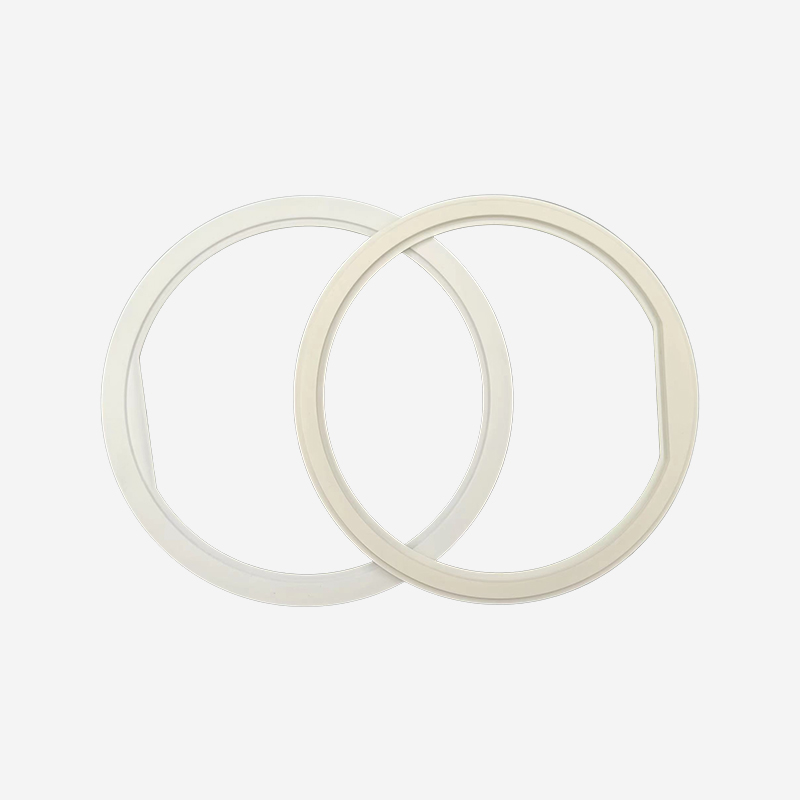
Rangkaian lengkap suku cadang keramik berkinerja tinggi yang dirancang untuk menggantikan kompone...
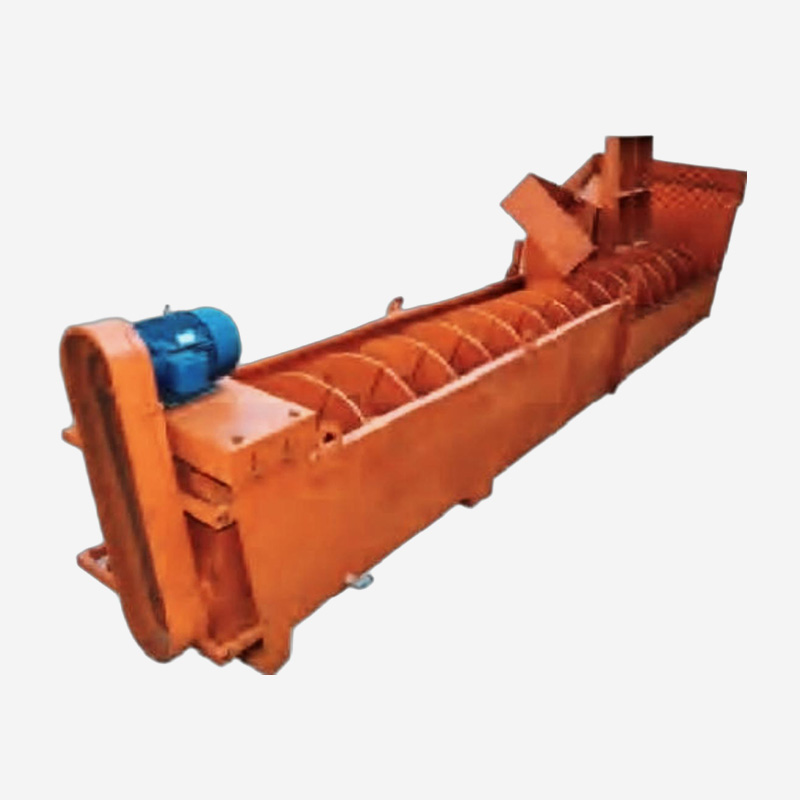
Rangkaian produk ini merupakan peralatan pencuci pasir tipe wheel bucket berefisiensi tinggi yang...
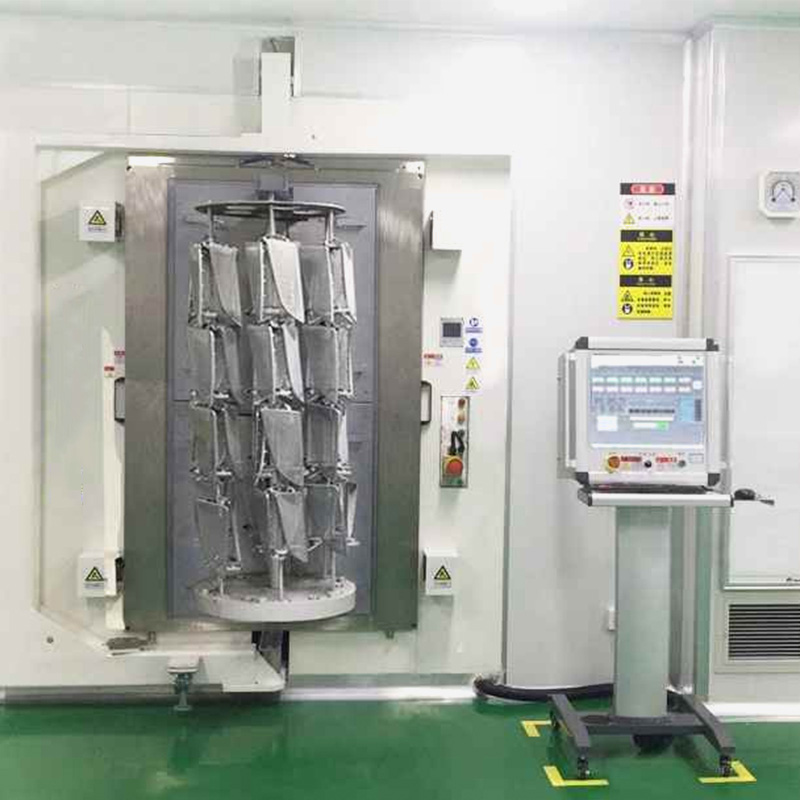
SUNFUN menyediakan proses permesinan dan pelapisan vakum untuk komponen 3D, yang digunakan dalam ...
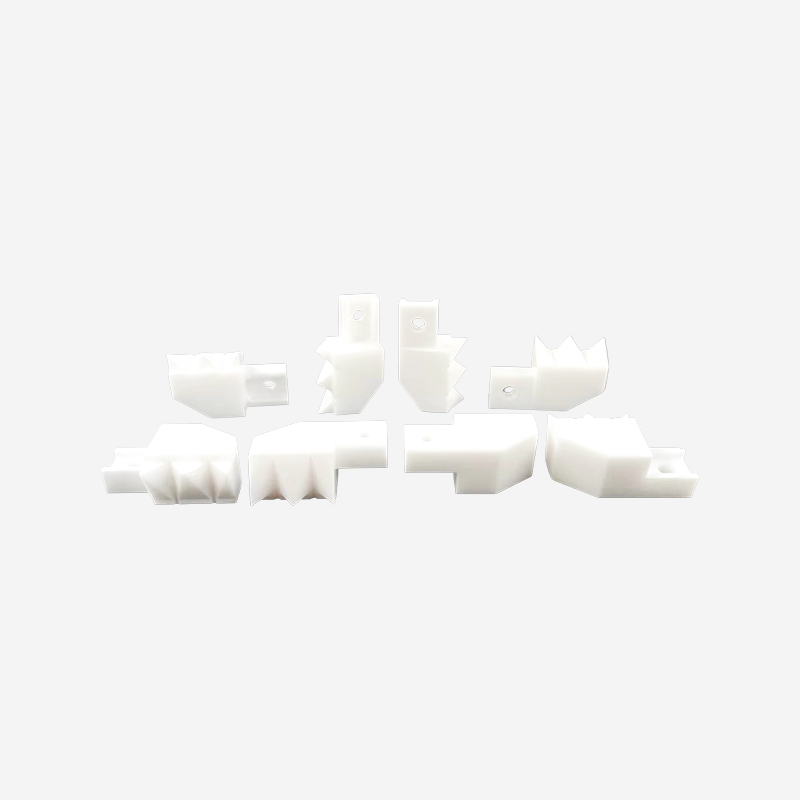
Mengkhususkan diri dalam toleransi yang sangat ketat, pelat keramik mesin dan suku cadang khusus ...
Siap Berinovasi Bersama? Hubungi Pakar Kami.
Hubungi Kami
Address: 288 Shande Road, Kota Shanyang, Distrik Jinshan, Shanghai, Cina TEL/WhatsApp:Terminal seluler